


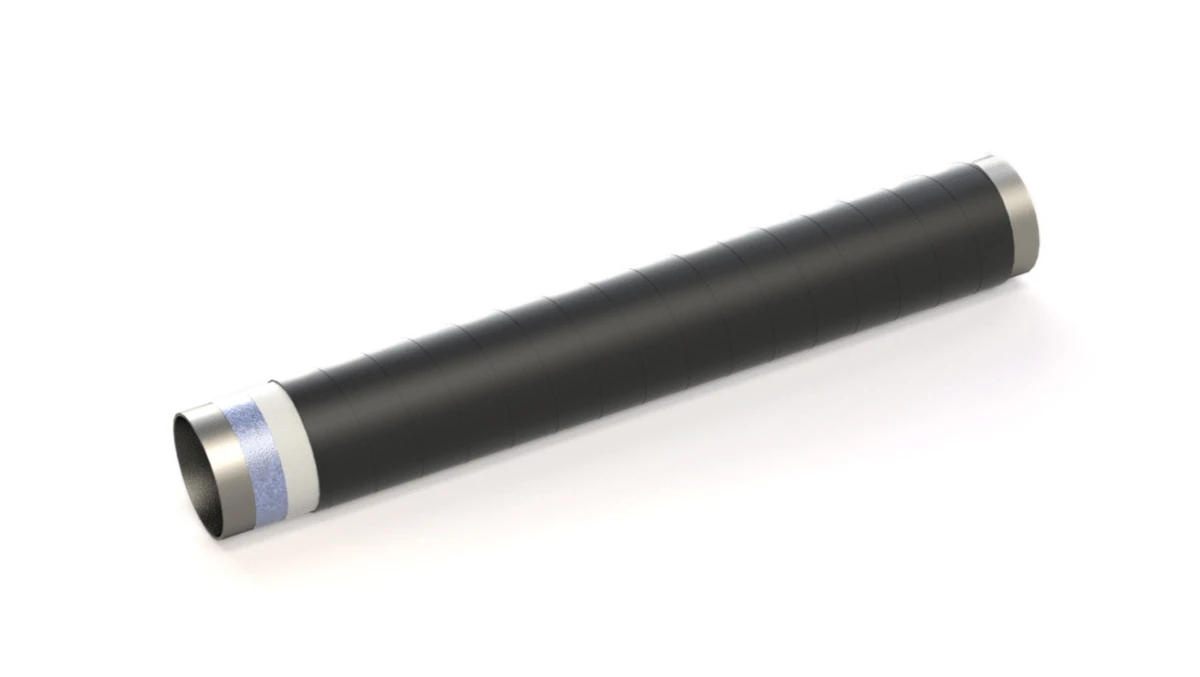
腐食性媒体を輸送したり、腐食性土壌を通過したりする鋼製パイプラインの場合、外部防食コーティングは非常に重要です。融着エポキシ (FBE) プライマー、接着性中間層、およびポリエチレン最上層で構成される 3PE (三層ポリエチレン) システムは、一般的に使用されるソリューションです。
ある特定のパイプライン プロジェクトでは、高温耐性のある 2PE/3PE 構造が利用されました。防食コーティングの総厚さは少なくとも 2.0 mm、FBE 層の寸法は 120 μm 以上、接着層の寸法は 170 μm 以上になるように指定されました。各被覆パイプの両端には、110 mm ~ 120 mm の被覆されていない部分が残され、ポリエチレン層の端は 30 度以下の角度で面取りされています。
現場接合部のコーティングは、防食システム全体の完全性を確保する上で重要なステップです。パイプを溶接したら、溶接接合部の防食コーティングを再度塗布する必要があります。この目的で熱収縮スリーブを使用する場合、付属のエポキシプライマーを現場で完全に混合する必要があります。乾燥膜厚が少なくとも 200 μm になるように塗布する必要があります (プロジェクトによっては 300 μm が必要です)。熱収縮スリーブは、プライマーが完全に硬化し、検査に合格した後にのみ取り付ける必要があります。熱収縮性スリーブと既存のポリエチレン コーティングの間の重なりは少なくとも 100 mm でなければなりません。ジョイント コーティングを適用する前に、バリ、溶接スパッタ、および破片を除去してその領域を清掃し、表面を Sa 2.5 基準に合わせてブラスト クリーニングする必要があります。さらに、オーバーラップ領域のポリエチレン表面を研磨して、粗さを増加させる必要があります。
フィールドジョイントコーティングの塗布後、通常、ホリデー検出器 (スパークテスター) を使用してその完全性を検証します。これらの現場接続コーティングの品質は、パイプライン全体の耐用年数に直接影響を与え、防食建設プロセスにおける重要な管理点となります。
防食層と断熱層の両方を必要とするパイプラインの場合、防食層と断熱層の順序を慎重に調整する必要があります。現場継手のコーティングに欠陥がある場合、断熱層を完全に塗布しても鋼管の腐食を防ぐことができません。